Der Füllhalter Dreher.
Ein alter Beruf im Odenwald.
Die Herstellung von Kolbenfüllhaltern im Odenwald
Dreherhandwerk, Kunststoff und Präzisionsarbeit in der ersten Hälfte des 20. Jahrhunderts
In der ersten Hälfte des 20. Jahrhunderts entwickelte sich im hessischen Odenwald eine besondere Form des Handwerks: die Herstellung von Schreibgeräten auf der Drehbank. Vor allem im Raum Ober-Ramstadt, Nieder-Ramstadt, Groß-Bieberau und im Fischbachtal entstanden Werkstätten und kleinere Fabriken, in denen Füllhalter, Drehbleistifte und später weitere Schreibgeräte gefertigt wurden. Dabei knüpfte die Schreibgeräteherstellung unmittelbar an die lange Tradition der Holz- und Drechslerei im Odenwald an.
Ein anschauliches Beispiel ist die Entwicklung der Firma Ernst Rodenhäuser: Das Unternehmen war zunächst in der Kammherstellung tätig und stellte später auf Schreibgeräte um. Füllhalter wurden dort aus Celluloid, Hartgummi und Bakelit auf Drehbänken gefertigt. In diesem Zusammenhang entstand der Beruf des Füllhalterdrehers, der besonders bis in die 1950er Jahre hinein eine wichtige Rolle spielte.
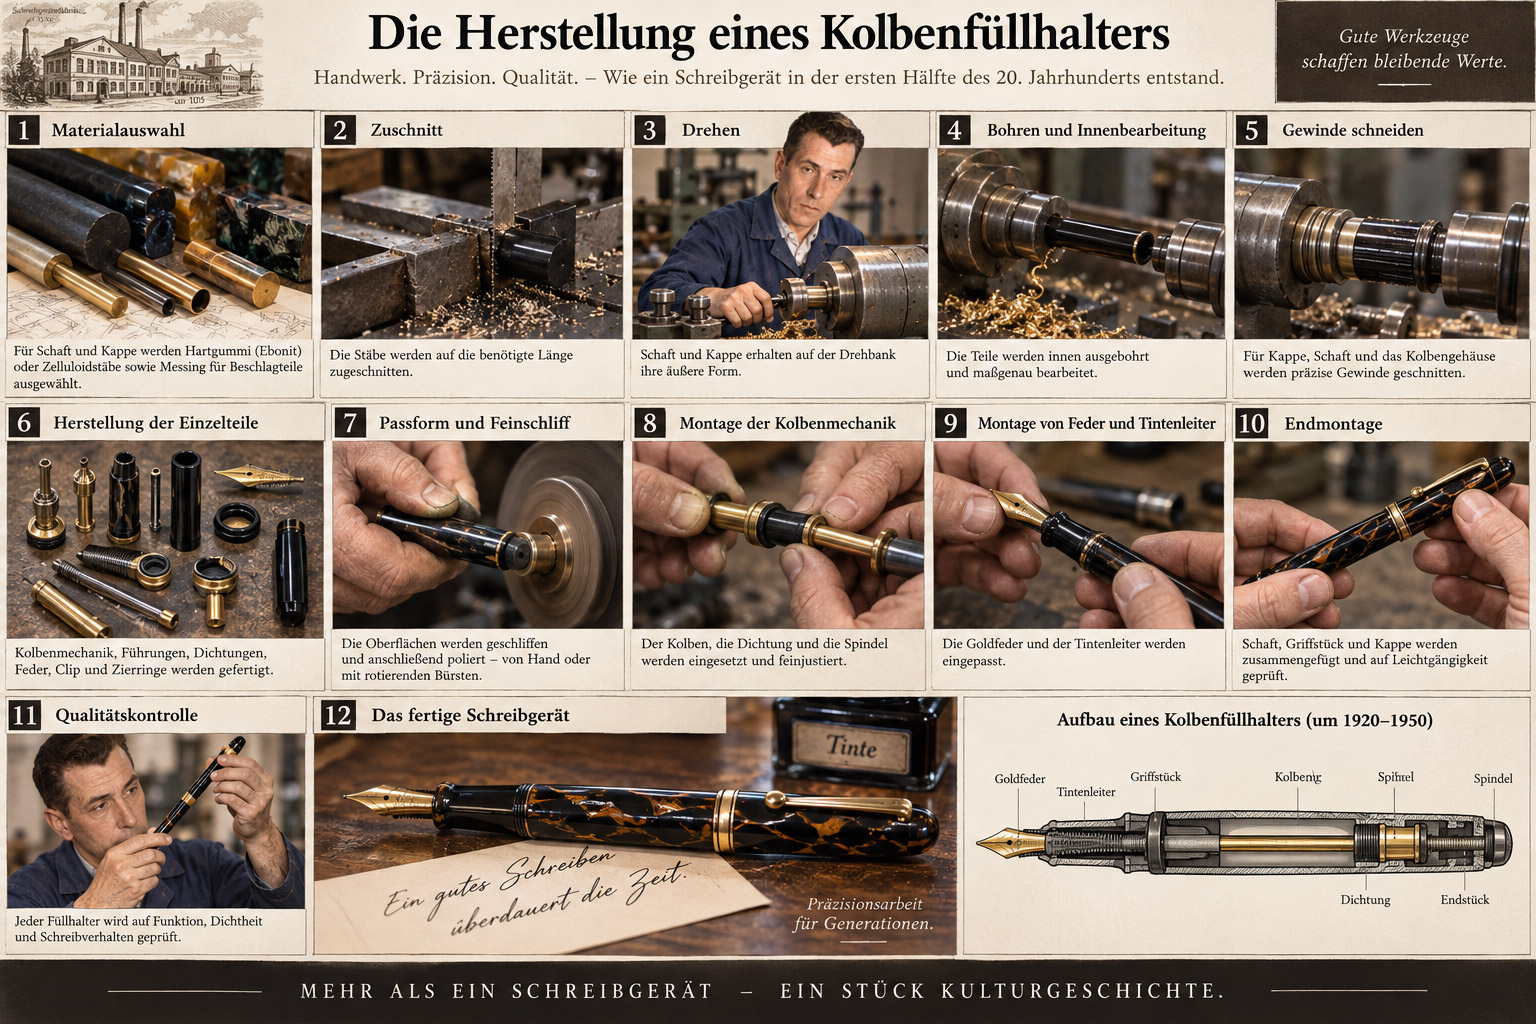
Vom Stangenmaterial zum Füllhalter
Am Anfang stand das Rohmaterial. Für die sichtbaren Teile des Füllhalters wurden je nach Zeit und Ausführung beispielsweise Celluloid, Ebonit, Hartgummi, Galalith oder andere Kunststoffe verwendet. Celluloid war wegen seiner guten Bearbeitbarkeit und der großen Auswahl an Farben und Mustern besonders attraktiv. Aus farbigen und gemusterten Halbzeugen konnten die charakteristischen Schäfte und Kappen hergestellt werden.
Das Ausgangsmaterial kam häufig als Rundstab, Vierkantstab oder Rohr in die Werkstatt. Zunächst wurde ein Stück auf die erforderliche Länge zugeschnitten. Anschließend wurde es in der Drehbank eingespannt.
Hier begann die eigentliche Arbeit des Füllhalterdrehers.
Das Drehen
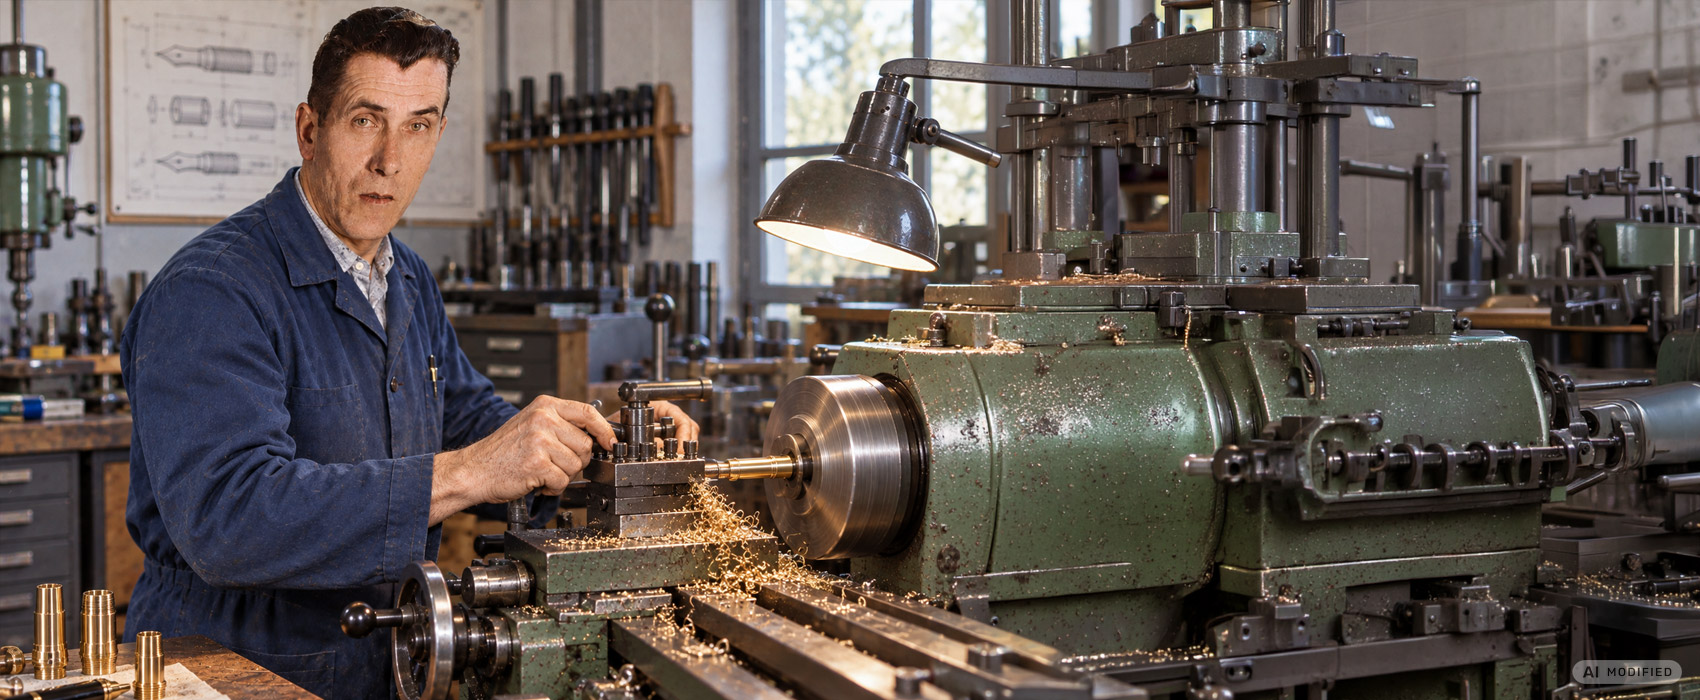
Die Drehbank war das wichtigste Werkzeug des Handwerkers. Das Werkstück wurde zwischen Spannfutter und gegebenenfalls Reitstock aufgenommen und in schnelle Rotation versetzt. Der Dreher führte nun das Schneidwerkzeug kontrolliert an das rotierende Material heran.
Dabei wurde nicht einfach nur Material abgetragen. Entscheidend war die Fähigkeit des Drehers, Durchmesser, Rundlauf, Wandstärke und Übergänge mit großer Genauigkeit herzustellen.
Zunächst entstand die äußere Grundform des Füllhalters. Der zylindrische Rohling wurde auf den gewünschten Durchmesser gebracht. Anschließend konnten Absätze, Schultern, Wülste und andere Formelemente herausgearbeitet werden. Besonders bei hochwertigen Füllhaltern musste der Dreher darauf achten, dass die verschiedenen Durchmesser exakt zueinander passten.
Bei einem Kolbenfüllhalter war zusätzlich die Bearbeitung der Innenflächen von großer Bedeutung. Der Schaft musste innen so ausgearbeitet werden, dass später die Kolbenmechanik eingesetzt werden konnte. Deshalb wurde das Werkstück aufgebohrt und anschließend mit geeigneten Werkzeugen auf das erforderliche Innenmaß gebracht.
Auch Gewinde wurden auf der Drehbank beziehungsweise mit entsprechenden Schneidwerkzeugen hergestellt. Gewinde waren beispielsweise notwendig, um Griffstück, Schaft, Kappe und Kolbenmechanik miteinander zu verbinden.
Präzision statt Serienfertigung
Obwohl bereits in größeren Stückzahlen produziert wurde, war die Herstellung zu dieser Zeit noch stark von handwerklicher Arbeit geprägt. Ein guter Dreher musste die Eigenschaften des Materials kennen und während der Bearbeitung ständig beobachten.
Das war bei Kunststoffen besonders wichtig. Celluloid beispielsweise ließ sich gut zerspanen, erforderte aber eine sorgfältige Bearbeitung. Zu starke Erwärmung oder ein ungeeignetes Werkzeug konnten die Oberfläche beschädigen. Der Dreher arbeitete deshalb mit Gefühl und Erfahrung und kontrollierte das Werkstück immer wieder.
Ein wesentlicher Teil der Arbeit bestand darin, nicht zu viel Material abzunehmen. War einmal ein Durchmesser unterschritten, konnte das Werkstück nicht einfach wieder „dicker gedreht“ werden.
Bohren und Innenbearbeitung
Nach der äußeren Form folgte die Bearbeitung des Inneren. Der Schaft erhielt eine präzise Bohrung beziehungsweise Innenbearbeitung. Je nach Konstruktion mussten verschiedene Bereiche unterschiedliche Durchmesser besitzen.
Beim Kolbenfüller war dies besonders wichtig, weil der Kolben innerhalb des Schaftes möglichst dicht laufen musste. Gleichzeitig musste sich die Mechanik leicht bewegen lassen.
Die eigentliche Kolbenmechanik konnte aus mehreren Teilen bestehen. In den historischen Ausführungen kamen neben Metall auch Kunststoffteile zum Einsatz. Kolben, Spindel, Führungen und Dichtungen mussten so aufeinander abgestimmt sein, dass sich der Mechanismus zuverlässig bewegen ließ. Bei frühen Kolbenfüllern wurden für Dichtungen auch andere Materialien, beispielsweise Kork, verwendet.
Schleifen und Polieren
Nach dem Drehen war die Arbeit noch nicht beendet. Die gedrehten Oberflächen wiesen feine Bearbeitungsspuren auf und mussten geglättet werden.
Dazu wurden die Teile geschliffen und anschließend poliert. Gerade bei Celluloid konnten dadurch tief glänzende Oberflächen entstehen. Bei gemusterten oder mehrfarbigen Materialien kam nach dem Polieren die Zeichnung des Werkstoffs besonders gut zur Geltung.
Auch hier war Handarbeit entscheidend. Eine gleichmäßige Oberfläche erforderte Erfahrung und ein gutes Gefühl für Druck, Geschwindigkeit und Bearbeitungsdauer.
Die Herstellung der Kolbenmechanik
Parallel zum Schaft wurden die einzelnen Komponenten der Kolbenfüllmechanik gefertigt. Der Kolben musste exakt in den Innenraum des Schaftes passen. Die Spindel übertrug die Drehbewegung des Füllknopfes auf den Kolben.
Durch Drehen des Füllknopfes bewegte sich der Kolben im Schaft. Beim Zurückziehen entstand im Inneren des Füllhalters ein Unterdruck, durch den Tinte über die Feder und den Tintenleiter aufgenommen werden konnte. Beim anschließenden Vorschieben des Kolbens wurde überschüssige Luft beziehungsweise Tinte wieder verdrängt.
Die Kunststoffteile der Mechanik mussten deshalb maßhaltig und sauber bearbeitet sein. Schon geringe Abweichungen konnten dazu führen, dass der Kolben klemmte oder nicht ausreichend abdichtete.
Montage und Kontrolle
Nachdem Schaft, Kappe, Griffstück, Kolbenmechanik, Dichtungen, Tintenleiter und Feder hergestellt beziehungsweise zugeliefert waren, wurden die Einzelteile montiert.
Nun zeigte sich, wie genau gearbeitet worden war. Der Kolben musste sich gleichmäßig bewegen lassen, ohne zu klemmen. Die Gewinde mussten sauber ineinandergreifen und die Dichtungen zuverlässig funktionieren.
Zum Schluss wurde der Füllhalter auf Dichtigkeit, Funktion und Schreibverhalten geprüft.
Damit war aus einem einfachen Stück Kunststoffhalbzeug durch viele einzelne Arbeitsgänge ein präzises Schreibgerät entstanden.
Der Odenwald als Zentrum des Handwerks
Die Füllhalterherstellung passte besonders gut zur handwerklichen Tradition des Odenwaldes. Viele Betriebe konnten auf Erfahrungen aus der Drechslerei, Spielzeugherstellung und Verarbeitung von Bein, Elfenbein und später Kunststoffen zurückgreifen. Aus dieser Tradition entwickelte sich eine spezialisierte Industrie für Schreibgeräte.
In Groß-Bieberau gründeten beispielsweise Georg Merz und der Drechslermeister Justus Krell bereits 1920 einen Betrieb, der zunächst Holzfederhalter und Drehbleistifte herstellte. Auch in Wersau entstanden in den 1920er und 1930er Jahren Werkstätten, in denen Dreh- und Druckbleistifte sowie Füllfederhalter gefertigt wurden.
So wurde aus dem traditionellen Drechslerhandwerk im Laufe weniger Jahrzehnte ein hoch spezialisiertes Füllhalter-Dreherhandwerk.
Der entscheidende Unterschied zur späteren Massenproduktion lag dabei in der Hand des Menschen: Der Dreher bestimmte mit Auge, Hand und Erfahrung die Form und Genauigkeit jedes einzelnen Werkstücks. Gerade diese Verbindung von handwerklichem Können und den damals neuen Kunststoffen machte die Odenwälder Schreibgeräteherstellung zu einem charakteristischen Kapitel der regionalen Industriegeschichte.